【制造与工业】软件编排不等于拧紧螺丝:工业现场的视觉动作复核、备件检索与批次追溯边界
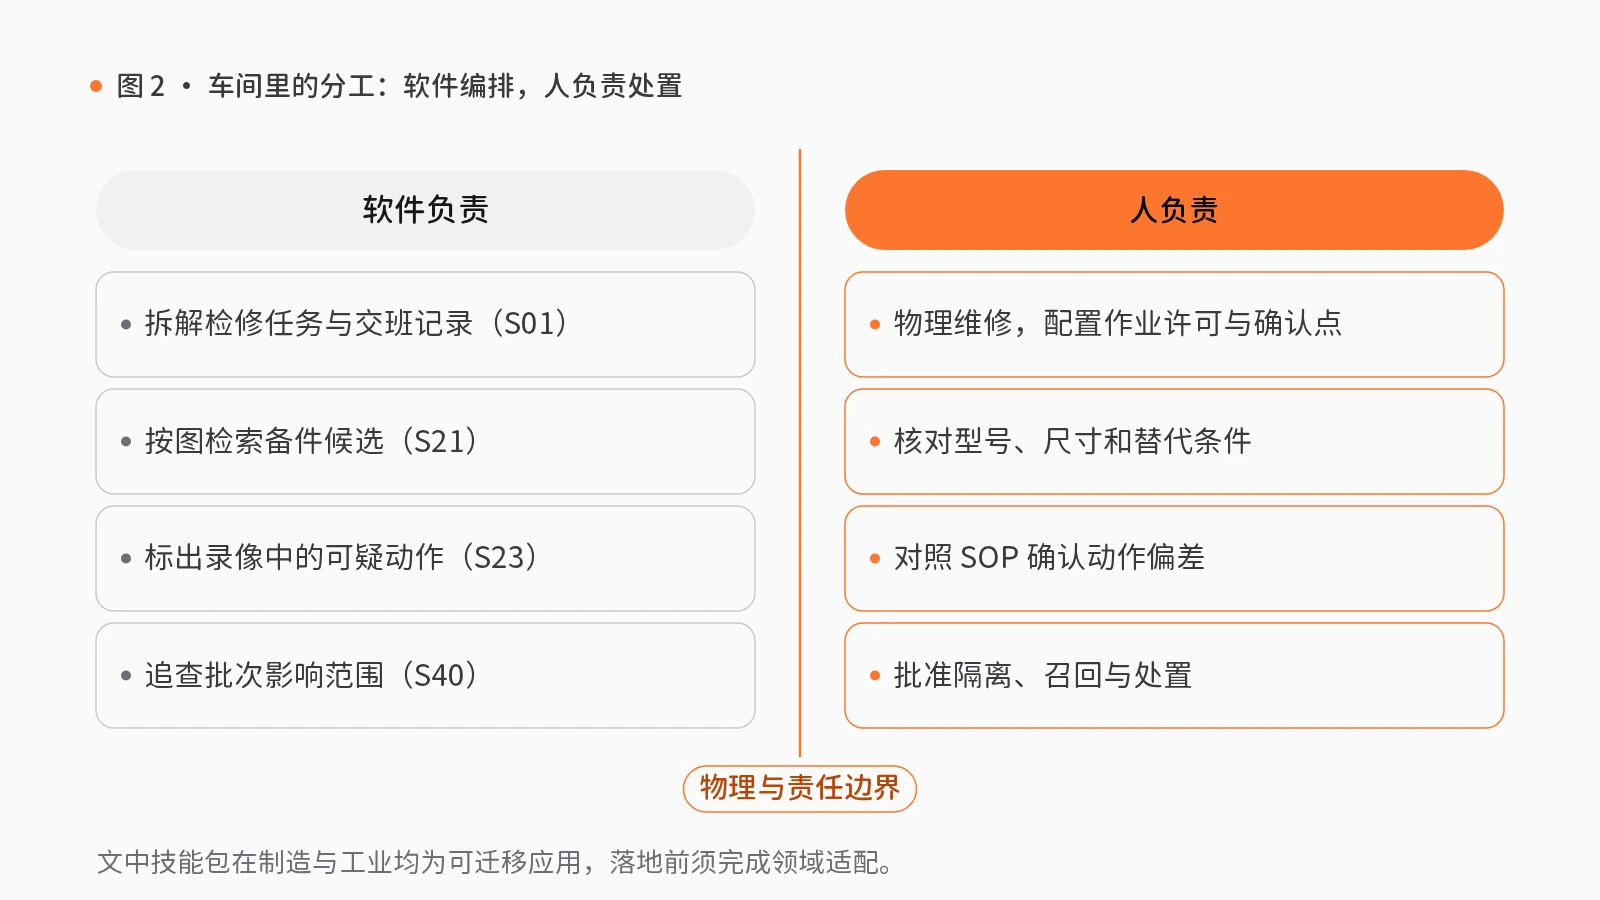
在工厂里,软件的职责是拆解检修任务、按图检索备件候选、标出录像中的可疑动作与追查批次影响范围;物理维修、机械兼容核对与安全联锁仍由人负责。本篇涉及的技能包在制造与工业场景均为可迁移应用。
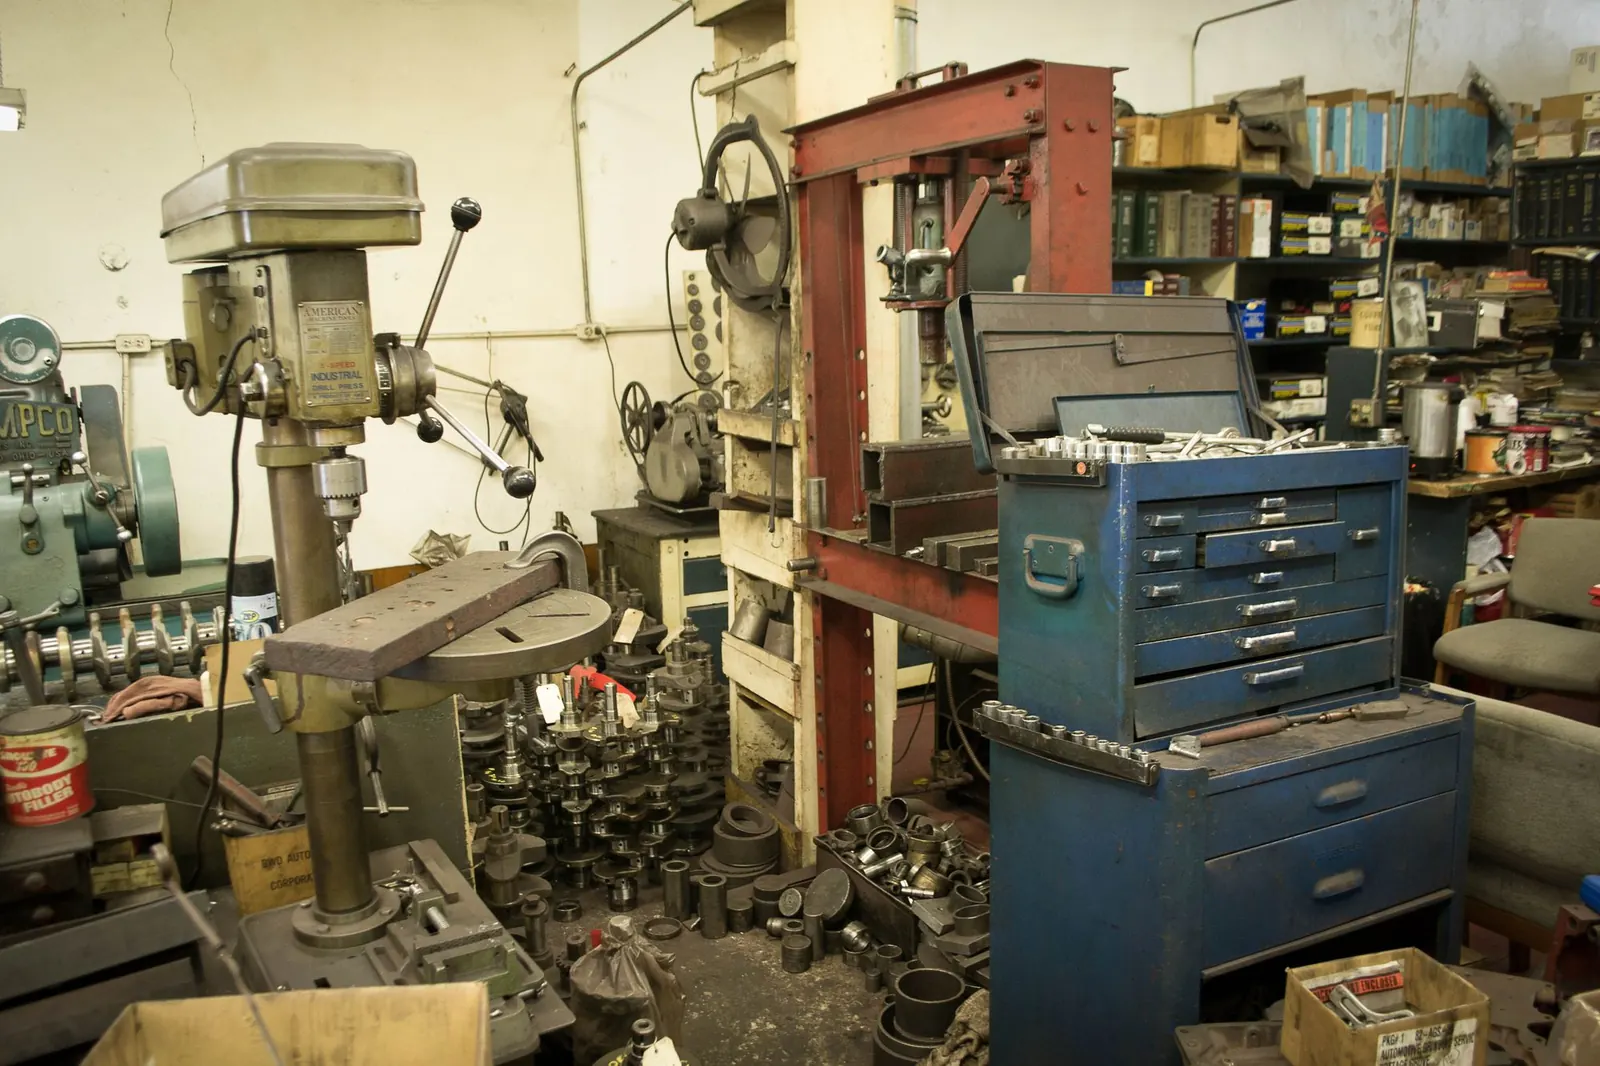

屏幕上的工单已流转,产线上的阀门为何不能自动闭合
设想这样一个车间检修场景:夜班产线突发异响停机,工程师拍下磨损旧件的照片检索备件,调取工位监控视频排查操作异常,并在系统里登记受影响的半成品批次与检修计划。如果企业把“软件生成了建议”误当作“现场完成了处置”——让视觉模型直接判定违规、凭外观相似直接领料装机,或者在工单状态更新时直接复位设备联锁——极易引发机械不兼容、误判返工乃至现场安全事故。
工业现场存在无法逾越的物理与责任边界。在工厂里,软件的职责是拆解检修任务、按图检索备件候选、标出录像中的可疑动作以及追查批次影响范围;物理维修、规格核对、质量处置与安全联锁仍由人负责。同时,按照工程诚实原则,本文涉及的技能包在制造与工业领域均无“源数据有行业依据”标签,全部属于可迁移应用,落地前必须完成领域适配。
作业规范、信息物理分层与规模化条件:文献中的工业机制
为什么工业现场的信息系统不能越过物理与组织契约直接替代人的判断?精益生产研究、工业 4.0 架构设计以及行业白皮书分别揭示了背后的机制。
首先,现场作业的高可靠性建立在明确的规范与即时检验之上。Spear 与 Bowen(1999)基于对丰田及其供应商的多年研究指出,丰田生产方式背后的隐性知识可归纳为 4 项规则[1]:所有工作在内容、顺序、时间和结果上都高度明确;每一个客户与供应商连接都是直接的,并具备明确的是或否方式来发送请求与接收响应;每项产品与服务的路径都简单直接;任何改进都按照科学方法、在指导者引导下、在组织尽可能低的层级上进行[1]。这些规则在作业中内嵌了检验机制,一旦出现问题便立即发出信号[1]。放到数字化车间来看,软件的价值不是绕过作业规范,而是辅助把工序的时间、顺序和异常候选显性化,让班组长和工程师能依据明确标准做出“是或否”的确认。
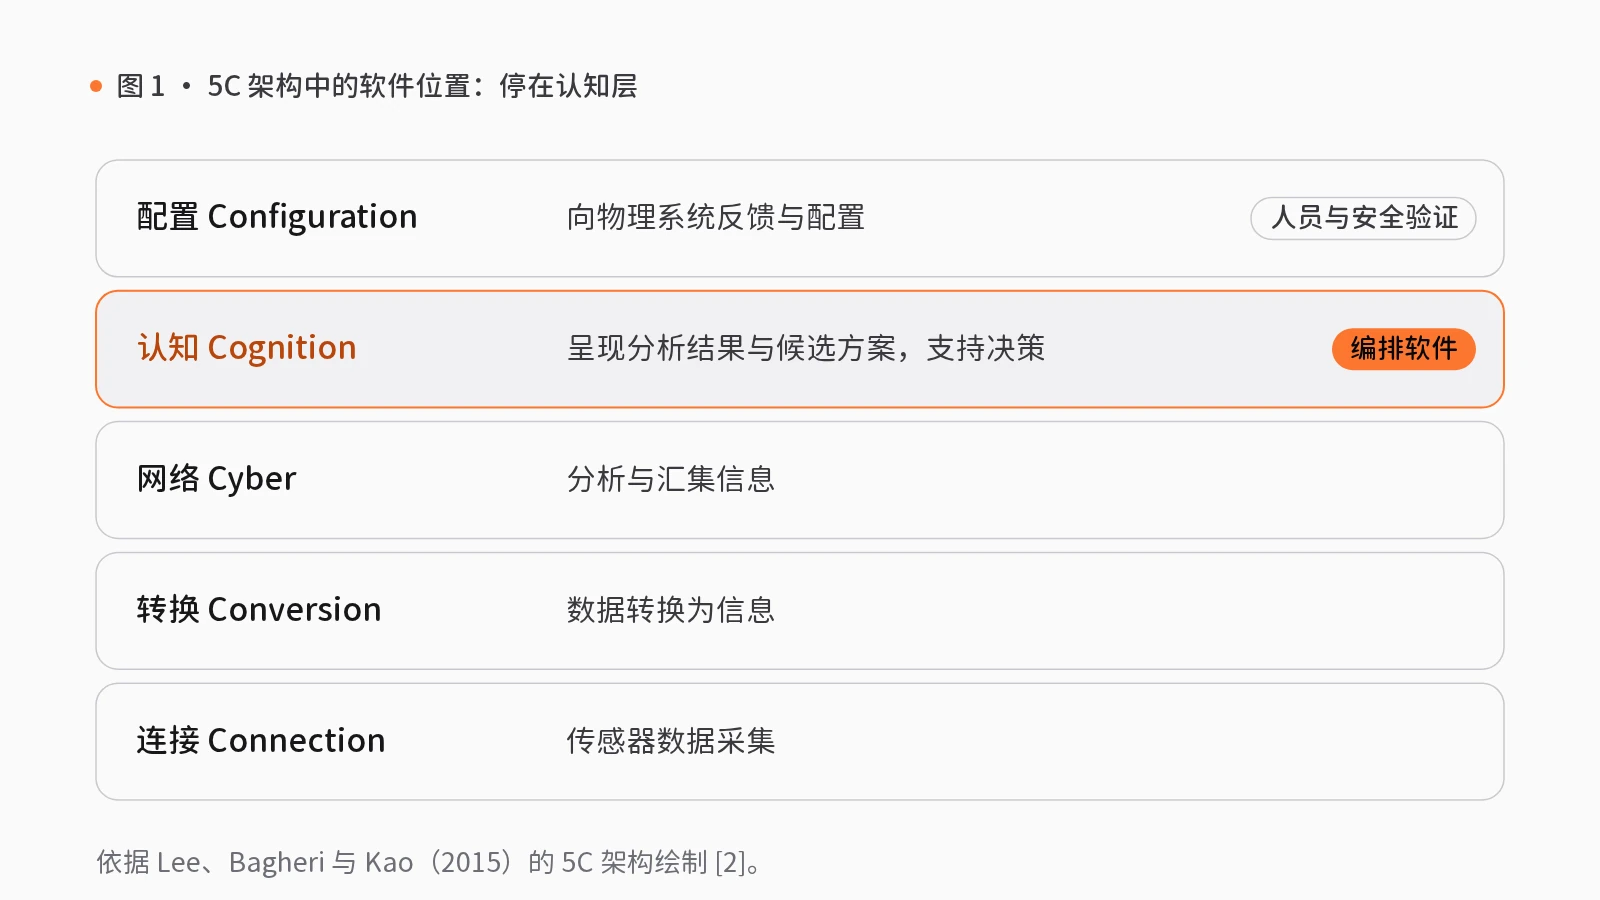
其次,从传感器数据到物理设备动作之间存在严格的工程分层。Lee、Bagheri 与 Kao(2015)提出了面向工业 4.0 制造系统的统一 5 层架构(即“5C”架构:连接、转换、网络、认知、配置),作为构建信息物理系统(CPS)的指南,描述了从传感器数据采集、数据向信息转换,到分析、决策支持,再到向物理系统提供反馈与配置的演进过程[2]。在工程实践中,信息理解与任务编排软件位于认知与决策支持层,负责呈现分析结果与候选方案;它既不替代底层传感采集,也不能跨过安全验证直接改动物理设备的配置。
技能包的工程映射:输入契约、人工关口与可迁移边界
将上述机制转化为系统设计,需要明确每个环节的输入契约、人工复核关口、留存证据与行业适配限制。在站点的智能感知、智能商务以及智能中枢模块中,以下技能包构成了面向车间辅助作业的拟议编排:
- 工位录像排查对应录像动作标注与复核(S23)。流程以“授权录像、场地信息与复核目标”为初始输入:先由人工确认录像来源(未通过复核的输出退回修订,不进入下一步),再对齐时间与画面,通过相机配准与球迹候选组件标注候选动作;随后进入关键的人工复核关口,由指定复核人对照要求确认轨迹与事件,最后汇总确认事件、生成带标注回放并交接可核对完整性的复核包。在制造业中,该技能包属于可迁移应用(其源数据有行业依据的领域为体育比赛球迹分析):可把训练录像复核的思路迁到工位,标出可疑动作供班组长对照标准作业程序(SOP)确认并交接班次复核包;但须重做工位标定、动作候选和工序统计,现有组件不自动识别 SOP 或判定违规,班次报告模板也待适配。
- 旧件找件对应以图搜索相似商品(S21)。流程以“目录记录、图片与查找需求”为输入:先由人工检查目录数据,确认可导入的目录;再建立带属性和版本的图片索引并找出分层的相似候选;最后由人工核对规格并选定,输出人工接受的候选与不匹配说明。在制造业中,它同样是可迁移应用:维修员拍下旧零件照片从备件目录检索外观候选后,必须亲自核对型号、尺寸和替代条件。实施时需完成物料字段和图片域适配;外观相似只供找件,不认定机械兼容或安全。
- 质量异常追查对应质量问题批次追溯(S40)。流程接收“批次来源、检验记录与流转事件”,先辅助建立关联工单的批次与检验记录、汇集扫码与流转回执,再通过批次追溯、召回任务与渠道风险审计组件追查受影响库存、订单和处置候选;接着先后经过“决定处置方式”(批准隔离、召回或退换任务)与“核对处置结果”两道人工关口,留下处置证据和未结事项。由于相关组件的源数据来自零售场景,本行业仍保守标为可迁移应用;须统一批次与工单模型,接入真实设备另行实施,且扫码登记不代表物理拦截已发生。
- 检修排程与交班对应复杂任务拆解与执行(S01)。流程以“目标、范围和交付要求”为输入,拆成带依赖的任务计划后,在“确认执行范围”关口经可审计工作流、人工确认与决策复盘组件暂停等待人工批准;批准后逐项逐项执行运行证据,最后在“验收交付”关口由人工审批交付包与复用记录。在制造业中,这一可迁移应用可把设备检修目标拆成检查、备料和复核任务,批准后逐项推进并留下交班证据;但这里只编排软件任务和人工记录,机械维修本身由人员执行,须配置作业许可与确认点。
关于系统现状的诚实声明:制造与工业板块下没有任何技能包具备“源数据有行业依据”标签,上述技能包全部为可迁移应用。站内所有技能包均为拟议编排,仅通过合成数据走查演示,尚未接入真实服务;组件成熟度来自静态源码检查而非生产部署。例如,可审计工作流、人工确认与决策复盘组件目前为原型,其工具步骤只是占位与记录,并非自主执行工具。
制造负责人启动试点前的检验清单
工厂负责人在立项试点前,可用以下标准检验方案是否守住边界:
- 是否混淆了认知建议与物理执行? 检查系统是否停留在候选检索、异常标记、范围追查与任务记录层。任何绕过人员直接改动设备配置、或凭视觉相似放行备件领用的设计都应中止。
- 人工关口是否具备阻断权与留痕? 检查班组长确认 SOP 偏差、维修员核对备件规格、质量负责人批准隔离、工程师审批检修范围等节点是否强制阻断——未经接受的输出退回修订,不进入下一步。
- 跨行业迁移的适配工程是否已列入计划? 核实团队是否已规划工位相机重标定、物料主数据对齐、批次与工单模型统一,以及线下作业许可与安全确认点的对接。
觉得有用?分享给需要的人。
参考文献
- [1]
Spear, S., & Bowen, H. K. (1999). Decoding the DNA of the Toyota Production System. Harvard Business Review, 77(5), 96–106. hbr.org ↗
- [2]
Lee, J., Bagheri, B., & Kao, H.-A. (2015). A Cyber-Physical Systems architecture for Industry 4.0-based manufacturing systems. Manufacturing Letters, 3, 18–23. doi.org/10.1016/j.mfglet.2014.12.001
- [3]
World Economic Forum, in collaboration with McKinsey & Company. (2023, December). Global Lighthouse Network: Adopting AI at Speed and Scale [White paper]. www3.weforum.org ↗
相关能力
技能包
S23 · 智能感知
录像动作标注与复核
人工逐帧查看录像寻找关键动作,耗时费力,结论也难以复查。
系统在录像中标注候选动作,由人工对照要求确认,再生成带标注的回放与可复查的复核包。
- 确认录像来源人工复核
- 对齐时间与画面
- 标注候选动作
- 对照要求复核人工复核
- 汇总确认事件
- 生成标注回放
- 移交复核包
7 步2 处人工复核8 个组件
S21 · 智能感知
以图搜索相似商品
客户发来图片询问是否有货,人工逐一翻查目录,效率低且容易遗漏。
以图片或文字在商品目录中查找外形相近的候选,经人工核对规格后确定选择。
- 检查目录数据人工复核
- 建立图片索引
- 查找相似候选
- 核对规格并选定人工复核
4 步2 处人工复核3 个组件
S40 · 智能商务
质量问题批次追溯
某批货物出现质量问题,却查不清流向哪些仓库与订单,只能大范围召回。
记录批次检验与流转信息,问题发生时追查受影响的库存与订单,隔离、召回或退换由人工决定,完成后逐项核对。
- 记录批次与检验
- 汇总流转记录
- 追查影响范围
- 决定处置方式人工复核
- 核对处置结果人工复核
5 步2 处人工复核6 个组件

S01 · 智能中枢
复杂任务拆解与执行
交由 AI 处理的复杂任务常中途停止或偏离目标,进度也无从查看。
先将目标拆解为有序的任务清单,经人工确认范围后执行,交付前再次验收。
- 拆解任务清单
- 确认执行范围人工复核
- 逐项执行
- 验收交付人工复核
4 步2 处人工复核7 个组件